




 分享


品牌: |
擎雷 |
所在地: |
山东 济南市 |
起订: |
≥1 台 |
供货总量: |
100 台 |
有效期至: |
长期有效 |
用途: |
化工制药 |
功能: |
制热 |
款式: |
立式 |
详情介绍
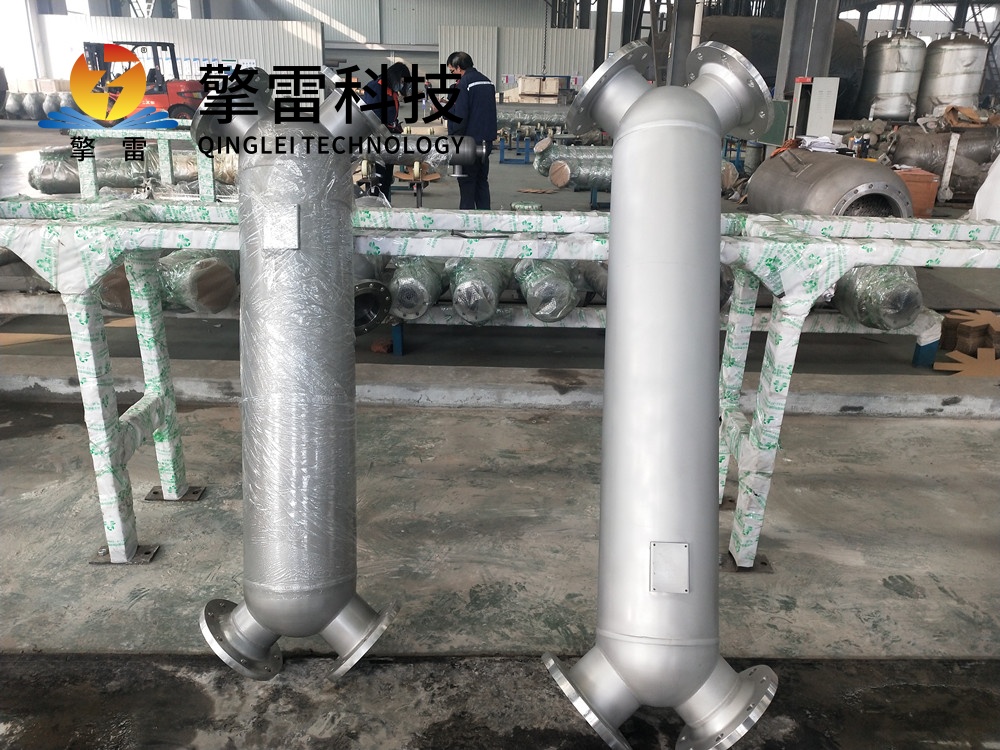
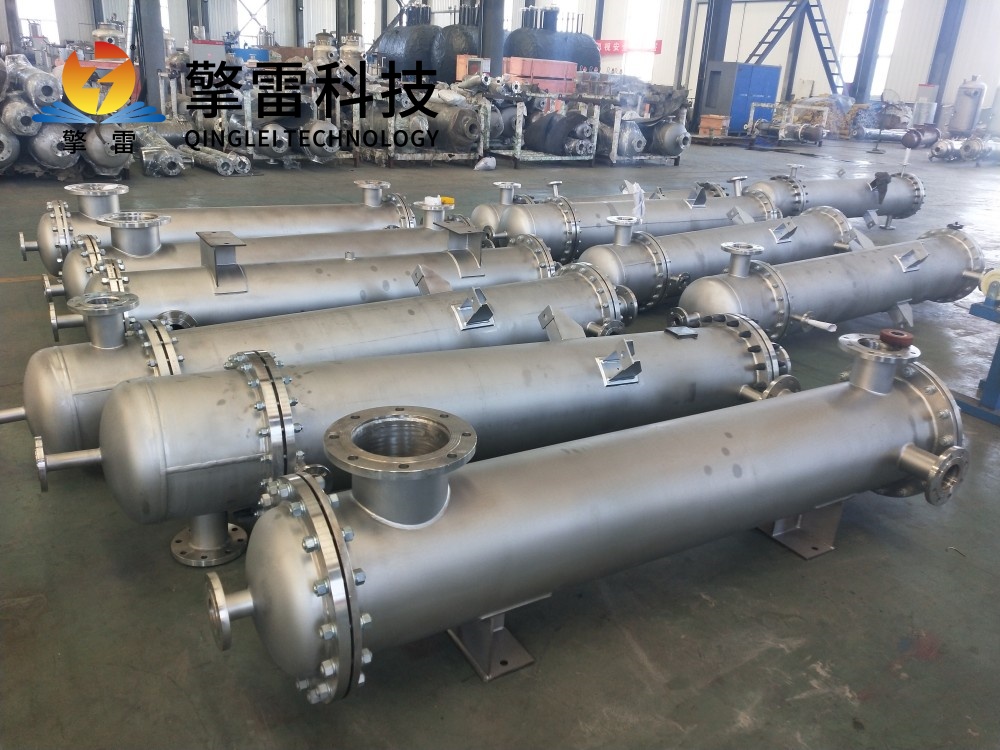
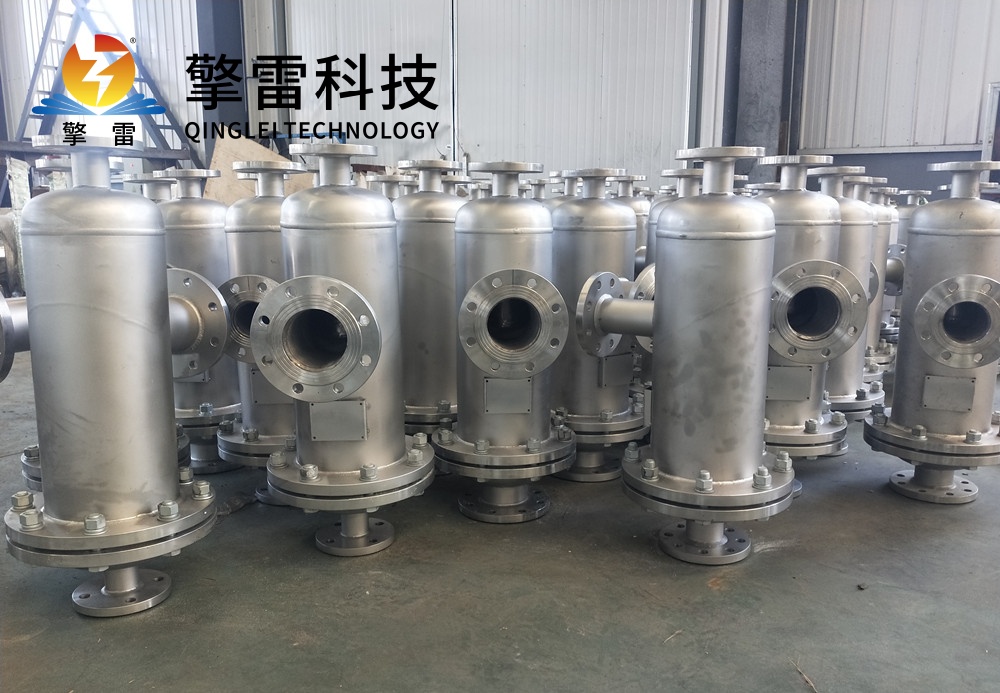
乙醇碳化硅换热器
在材料特性与工艺适配方面,碳化硅陶瓷具备优异的物理化学性能。其熔点高达2700℃,可长期稳定工作于1600℃的高温环境,短时耐受2000℃。其导热系数达120至270W/(m·K),约为不锈钢的5倍,能够大幅降低热阻,提升传热效率。同时,碳化硅对乙醇及其伴生的有机溶剂、各类酸介质均呈现化学惰性,年腐蚀速率低于0.005mm,从根本上避免了金属离子析出对乙醇产品纯度的影响。此外,其莫氏硬度高达9.2,能够有效抵御乙醇流体中可能携带的微小颗粒对管壁的冲刷磨损。
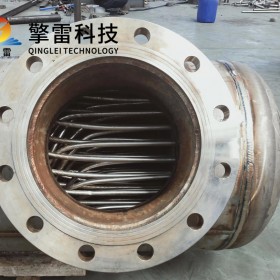
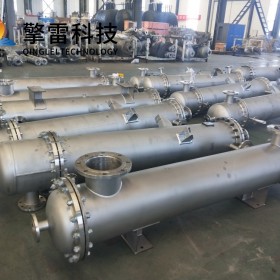
在结构设计与密封技术方面,该设备通常采用管式、列管式或微通道结构。针对乙醇工艺的高温高压工况,设备普遍采用双管板结合双密封O形环设计,或U型槽插入式密封,配合硅酸铝纤维填充隔热层,有效解决了高温热膨胀与介质泄漏问题,使漏气率控制在5%以下。热补偿方面采用内弹簧压紧或碳化硅-金属梯度复合管板结构,确保设备在剧烈温度变化下的结构完整性。
在性能优势与节能效益方面,乙醇碳化硅换热器的传热系数可达1200至1500W/(m²·K),较传统金属换热器提升50%至100%。在乙醇精制工艺中,该设备能够高效回收反应热,用于预热原料,使每吨乙醇的能耗降低约10%至15%,整体节能率达30%至40%。结构紧凑,单位体积换热面积增加50%,占地面积减少约30%。设备使用寿命可达10至15年以上,是传统不锈钢设备的3至5倍,全生命周期成本显著降低。
在工业应用方面,该设备广泛服务于乙醇生产的多个核心环节。在乙醇精制工段,用于高温蒸汽与低温原料气之间的热量回收,预热原料并降低能耗。在乙醇回收工段,微通道结构的碳化硅换热器能够实现更精准的温度控制和高效的热量交换,提高回收产品的纯度和质量。在储运及尾气处理环节,用于乙醇蒸汽的冷凝回收及工艺介质的冷却,保障生产安全与环保达标。
乙醇碳化硅换热器

相关评论 共0条